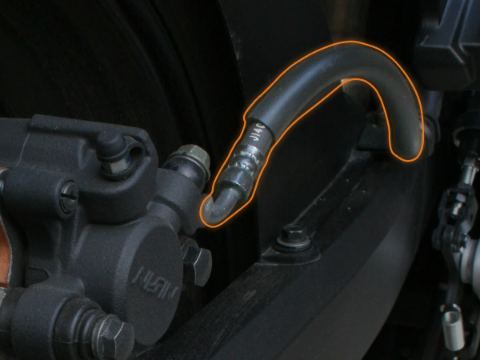
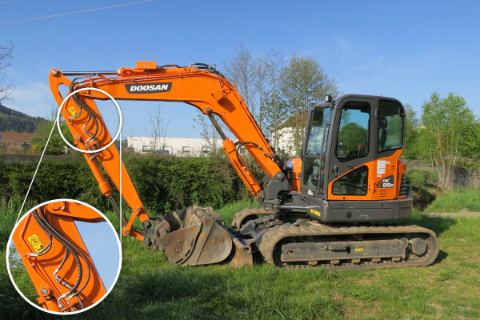
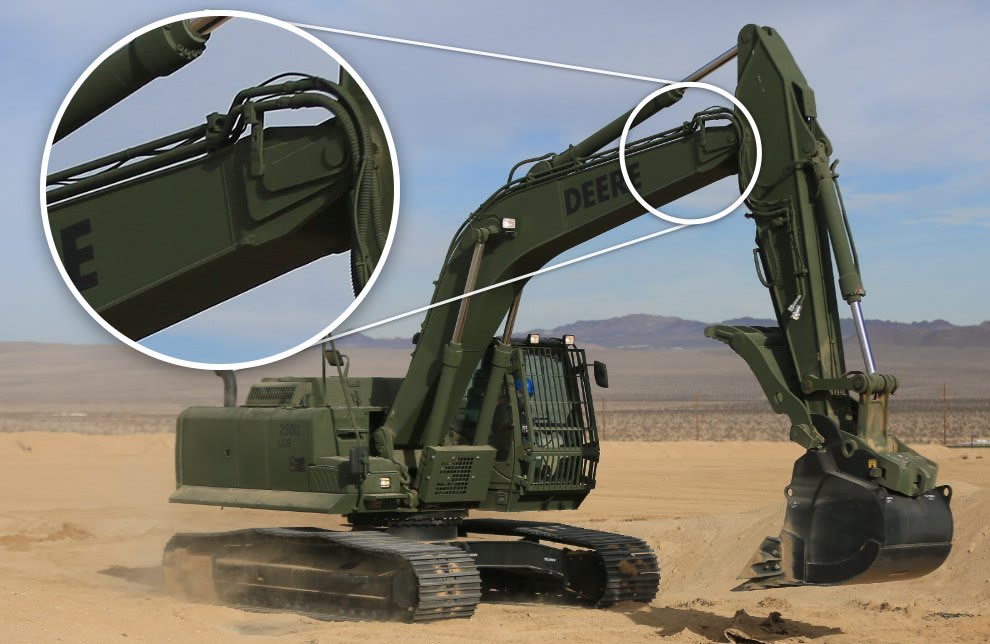
Đứng cạnh một chiếc máy xúc, bạn sẽ thấy dọc lưng cần có mấy đường ống nhỏ thường sơn cùng màu với máy, đi thẳng và được kẹp chặt vào thân cần. Đó là ống thép cứng. Tới khớp nối giữa cần và tay gầu, nơi hai đoạn gập vào duỗi ra liên tục, dầu mới chuyển sang những dây ống mềm màu đen uốn thành vòng. Ống mềm lo chỗ chuyển động, ống cứng lo những chỗ đứng yên (Stauff), và xe nâng, xe cẩu hay máy ép trong xưởng cũng chia việc giống như vậy.
Ống cứng thủy lực là gì?
Ống cứng thủy lực (hay còn gọi là ống thép thủy lực, ống thép đúc thủy lực) là ống kim loại dẫn dầu trong máy, được uốn sẵn theo đường đi rồi bắt cố định vào thân máy. Ống thường làm bằng thép, có khi bằng inox và nằm ở những đoạn không chuyển động: từ bơm thủy lực (bộ phận đẩy dầu đi) tới các van (bộ phận đóng mở, chia dầu đi các ngả), dọc khung máy, cần máy xúc. Chỗ nào có chuyển động thì ống cứng nhường lại cho ống mềm, loại ống cao su có lớp thép bện bên trong.
Đã có ống mềm, sao máy vẫn cần ống cứng?
Vì ở chỗ đứng yên, ống cứng làm tốt hơn ống mềm ở bốn điểm (Stauff):
- Gần như không phồng khi dầu bị đẩy mạnh
- Sức đẩy của dầu trong ống gọi là áp suất.
- Ống thép gần như không nở ra dưới áp suất và giữ đúng kích thước.
- Dùng bền hơn, không lão hóa như cao su
- Cao su của ống mềm xuống cấp dần vì oxy hóa, nắng, hóa chất và bị uốn đi uốn lại.
- Ống thép thường dùng được lâu hơn.
- Tản nhiệt tốt
- Kim loại dẫn nhiệt tốt nên giúp dầu nguội bớt trên đường đi.
- Chịu áp suất rất cao tốt hơn
- Khi áp suất rất cao, người ta thường nghiêng về ống cứng.
Đổi lại, ống cứng có ba điểm yếu: không chịu được chuyển động, truyền rung đi khắp hệ thống, và lắp đặt tốn thời gian vì cần thợ có tay nghề cùng máy uốn ống (Stauff). Ống mềm thì ngược lại: uốn được theo chuyển động, hút bớt rung và tiếng ồn, lắp nhanh ở chỗ chật chội. Vì thế hai loại ống không thay nhau mà chia việc: chỗ đứng yên đi ống cứng, chỗ chuyển động hoặc rung mạnh thì dùng ống mềm.
| Ống cứng | Ống mềm | |
|---|---|---|
| Chỗ dùng | Đoạn đứng yên | Chỗ chuyển động, rung |
| Khi có áp suất | Gần như không phồng | Hơi phồng, dài ra |
| Tuổi thọ | Lâu, không lão hóa | Cao su lão hóa dần |
| Rung | Truyền rung | Hút rung |
| Lắp đặt | Phải uốn, cắt đúng cỡ | Nhanh, dễ luồn |
Ống cứng làm bằng gì? Ống thép đúc có phải đổ khuôn không?
Ống cứng thủy lực phổ biến nhất làm bằng thép carbon thấp, loại thép mềm dễ uốn, còn ở chỗ dễ bị gỉ thì dùng inox (thép không gỉ). Mác thép hay gặp trên ống châu Âu là E235+N, trong đó “+N” nghĩa là ống đã được ủ (nung nóng rồi để nguội ngoài không khí) cho dẻo lại, nhờ đó uốn rất tốt khi lắp (Hansa-Flex). Inox chống ăn mòn tốt nên hợp với môi trường ẩm, gần biển hoặc có hóa chất (Stauff).
Mặt ngoài ống thép thường có hai kiểu:
- Đen
- Ống được phủ một lớp phốt phát màu đen rồi bôi dầu để chống gỉ tạm thời (Hansa-Flex).
- Mạ kẽm
- Ống có lớp kẽm bên ngoài, màu sáng (Landefeld).
Còn chữ “đúc” trong “ống thép đúc” dễ làm người ta nghĩ ống được đổ khuôn. Thật ra đây là cách gọi quen của ống liền mạch, tức ống không có đường hàn dọc thân. Người ta lấy một thanh thép đặc gọi là phôi, nung nóng rồi đục rỗng ruột, sau đó kéo nguội qua khuôn cho thu nhỏ dần tới đúng cỡ và bề mặt nhẵn (Sakysteel). Tiêu chuẩn Mỹ SAE J524 dành cho loại ống liền mạch, kéo nguội rồi ủ, làm đường dầu thủy lực và uốn, loe đầu được (ALRO).
Ngoài ống liền mạch còn có ống hàn: tấm thép được cuốn tròn, hàn mép lại rồi cũng kéo nguội, theo tiêu chuẩn SAE J525 (SAE J525). Ống hàn loại này vẫn dùng được cho đường dầu có áp suất nếu đúng tiêu chuẩn, nhưng ở Việt Nam người ta quen hỏi mua “ống đúc” cho đường thủy lực.
Đọc cỡ ống cứng thế nào?
Cỡ ống cứng ghi bằng hai số: đường kính ngoài nhân độ dày thành ống, tính bằng milimet (Stauff). Ví dụ ống “16 x 2” có đường kính ngoài 16 mm và thành ống dày 2 mm, nên lòng trong còn 16 trừ hai lần 2, tức 12 mm.
Cách đọc này khác ống mềm: ống mềm gọi tên theo lòng trong, như ống 1/2 inch là lòng trong khoảng 12,7 mm. Vì vậy khi mua ống cứng, nói “ống phi 20” là chưa đủ. Cùng phi ngoài 20 mm có loại thành dày 2 mm, 2,5 mm hay 3 mm (Hydraspecma), mỗi loại chịu áp suất khác nhau và lòng trong cũng khác nhau.
Ống cứng trên máy Mỹ thường đo bằng inch, nhưng vẫn theo đường kính ngoài và độ dày thành. Không chắc thì cách đơn giản nhất là dùng thước kẹp đo phi ngoài và đo độ dày thành ở đầu ống.
Ống cứng chịu được bao nhiêu bar?
Ống thép thủy lực cỡ thường gặp chịu được khoảng 120 tới 350 bar khi làm việc, tùy cỡ và độ dày thành. Bảng dưới là số của loại ống thép đen E235 phổ biến, tính theo tiêu chuẩn Đức DIN 2413 (thông số tùy theo loại của từng hãng, chính xác nhất thì xem công bố của hãng):
| Cỡ ống (mm) | Máy chạy liên tục | Áp suất giữ đều | Áp suất nổ |
|---|---|---|---|
| 12 x 1,5 | 303 bar | 353 bar | 765 bar |
| 16 x 2 | 303 bar | 353 bar | 765 bar |
| 20 x 2 | 248 bar | 282 bar | 612 bar |
| 25 x 3 | 292 bar | 338 bar | 734 bar |
| 35 x 3 | 215 bar | 242 bar | 525 bar |
| 42 x 2 | 123 bar | 134 bar | 291 bar |
Nguồn: Hydraspecma, ống 12 x 1,5, 16 x 2, 20 x 2, 25 x 3, 35 x 3, 42 x 2.
Khi chọn ống cho máy, hãy nhìn cột “máy chạy liên tục”: máy làm việc thì áp suất lên xuống liên tục, nên ống chịu được ít hơn so với khi áp suất giữ đều. Cột áp suất nổ là mức làm ống bục ra, chỉ để biết ống còn dư sức bao nhiêu.
Ống 12 x 1,5 và 16 x 2 chịu bằng nhau vì thành dày cùng tỉ lệ với cỡ ống (bằng 1/8 phi ngoài). Ống 42 x 2 to mà thành mỏng nên chỉ chịu khoảng 120 bar.
Số trong bảng tính cho ống thẳng; ống đã uốn và đầu nối phải tính riêng (Hansa-Flex).
Ống cứng nối với máy bằng gì?
Ống cứng nối với máy bằng đầu nối (rắc co dành cho ống cứng), và có ba kiểu hay gặp: vòng cắt, loe đầu ống và mặt phẳng có gioăng. Mỗi kiểu làm kín theo một cách khác nhau, nên không lắp lẫn được.
- Đầu nối vòng cắt (côn 24°)
- Đây là kiểu quen thuộc nhất với ống hệ mét, theo tiêu chuẩn ISO 8434-1 (trước đây là DIN 2353), dùng cho ống phi ngoài từ 4 tới 42 mm (ISO 8434-1).
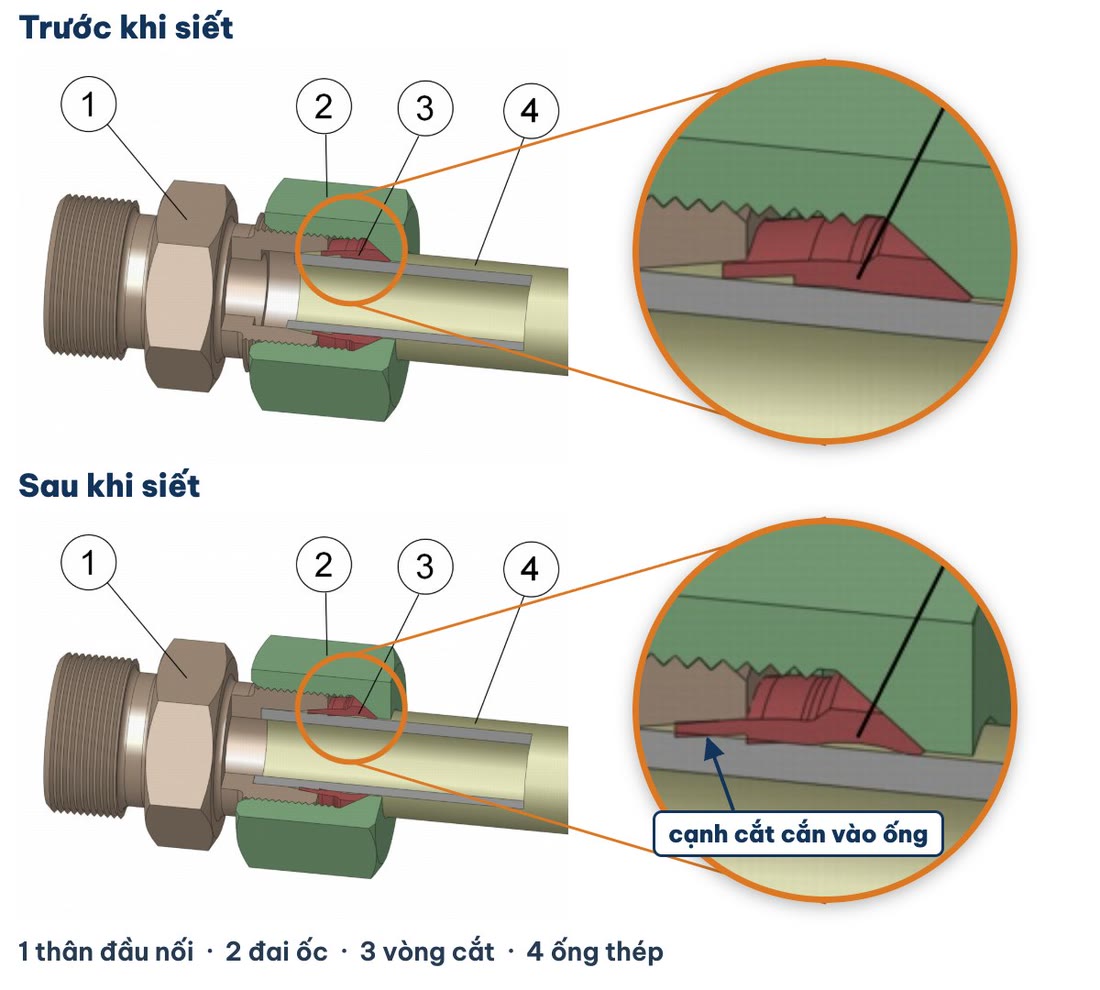
- Vòng cắt là một khoen thép có cạnh sắc lồng ngoài ống. Khi siết đai ốc, cạnh sắc cắn vào mặt ống để giữ chặt và làm kín, đẩy lên một gờ kim loại nhìn thấy được (Danfoss).
- Đầu nối chia ba dãy: LL rất nhẹ cho áp suất thấp, L nhẹ cho áp suất trung bình, S nặng cho áp suất cao (Brennan).
- Loe đầu ống 37° (hay gọi là JIC)
- Đầu ống được nong loe ra như miệng phễu, rồi ép vào mặt côn của đầu nối. Kim loại ép vào kim loại nên kín, không cần gioăng.
- Tiêu chuẩn Mỹ SAE J514, chịu được rung nhẹ tới vừa (Brennan).
- Mặt phẳng có gioăng (ORFS)
- Mặt đầu nối phẳng, có rãnh đặt một vòng gioăng cao su tròn (gioăng O). Siết lại thì gioăng bị ép và làm kín.
- Tiêu chuẩn SAE J1453, là một trong những lựa chọn tốt cho chỗ rung mạnh (Brennan).
Ống cỡ lớn hoặc đường ống cố định lâu dài còn có thể được hàn thẳng vào đầu nối hoặc mặt bích. Muốn biết đầu nối cũ thuộc kiểu nào, cách nhanh nhất là chụp rõ đầu ống và đầu nối rồi đối chiếu với mẫu.
Uốn, cắt và lắp ống cứng cần chú ý gì?
Ống cứng cần được uốn nguội cho đúng hình, cắt vuông, lắp đầu nối đúng cách và bắt kẹp chắc vào thân máy. Bỏ qua một bước là dễ rò dầu ở đầu nối hoặc nứt ống vì rung.
- Uốn nguội, không gập gắt
- Cắt vuông, gọt ba via
- Giữ ống sạch
- Ống mới thường được bịt hai đầu để bụi không lọt vào (RS Pro). Chưa lắp thì nên giữ nguyên nắp bịt.
- Lắp đầu nối vòng cắt đúng cách
- Đẩy ống vào thân đầu nối tới hết cỡ và giữ chặt, vặn đai ốc bằng tay tới khi sát, rồi siết thêm khoảng một vòng rưỡi bằng cờ lê (Danfoss).
- Tháo ra kiểm tra phải thấy một gờ kim loại nổi lên trước cạnh vòng cắt, nghĩa là vòng cắt đã cắn vào ống (số vòng siết tùy hãng, xem hướng dẫn của hãng làm đầu nối).
- Bắt kẹp chắc
- Ống thép truyền rung đi khắp hệ thống và còn giãn ra, co lại theo nhiệt độ, dễ làm căng chỗ nối (Stauff).
- Vì vậy đường ống cứng cần được giữ bằng kẹp ống dọc đường đi, không để một đoạn dài chỉ treo ở hai đầu nối.
Ống cứng ở cửa hàng Minh Hiền
Cửa hàng bán ống thép và ống inox cho đường dầu cứng, rắc co đi kèm, cùng ống mềm để nối những đoạn cần chuyển động. Nếu chưa biết ống của mình là cỡ nào, bạn đo phi ngoài và độ dày thành ống, hoặc chụp rõ đầu ống cùng đầu nối gửi qua Zalo, thợ sẽ xem và báo giá. Muốn đọc thêm về các loại ống, bạn xem chủ đề Ống thủy lực.